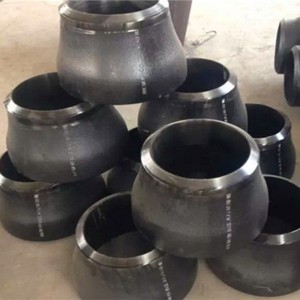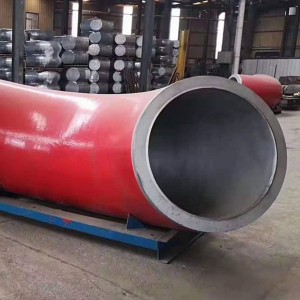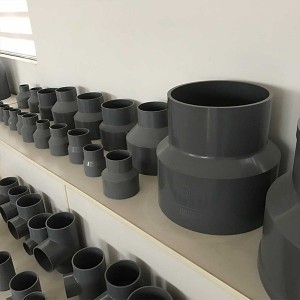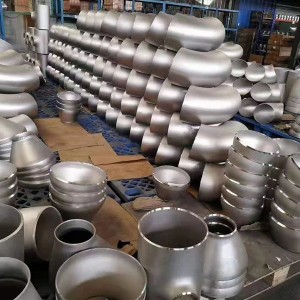


מרפק אביזרי צנרת פלדה חלקה מפלדת פחמן שחורה/נירוסטה
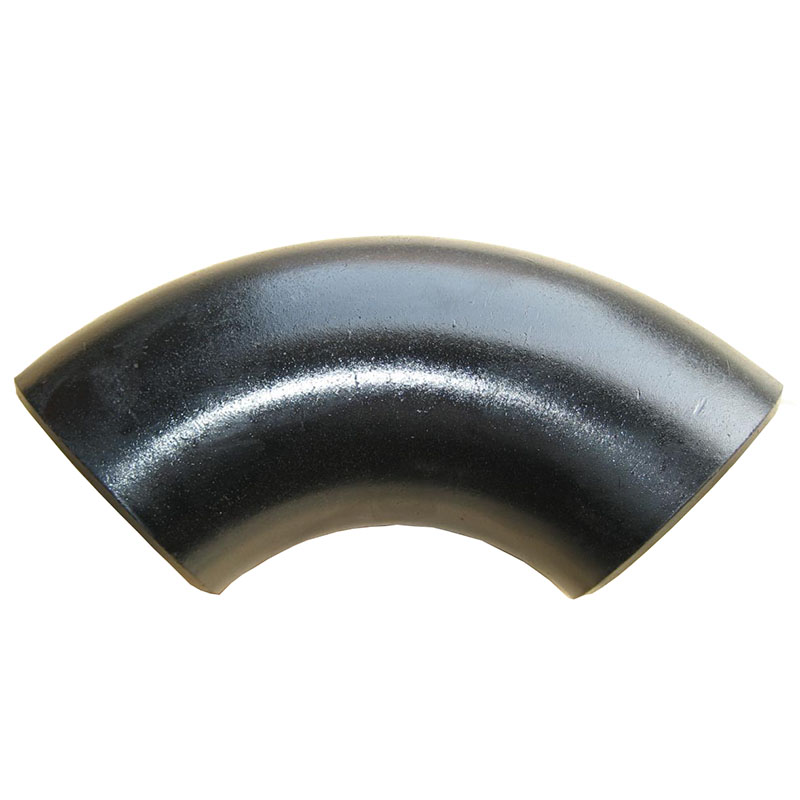


פלדת פחמן: ASTM/ASME A234 WPB, WPC
סגסוגת: ASTM/ASME A234 WP 1-WP 12-WP 11-WP 22-WP 5-WP 91-WP911, 15Mo3 15CrMoV, 35CrMoV
נירוסטה: ASTM/ASME A403 WP 304-304L-304H-304LN-304N
ASTM/ASME A403 WP 316-316L-316H-316LN-316N-316Ti
ASTM/ASME A403 WP 321-321H ASTM/ASME A403 WP 347-347H
פלדה בטמפרטורה נמוכה: ASTM/ASME A402 WPL3-WPL 6
פלדת ביצועים גבוהים: ASTM/ASME A860 WPHY 42-46-52-60-65-70
פלדה יצוקה, סגסוגת פלדה, נירוסטה, נחושת, סגסוגת אלומיניום, פלסטיק, שטיפת כרום ארגון, PVC, PPR, RFPP (פוליפרופילן מחוזק) וכו'.
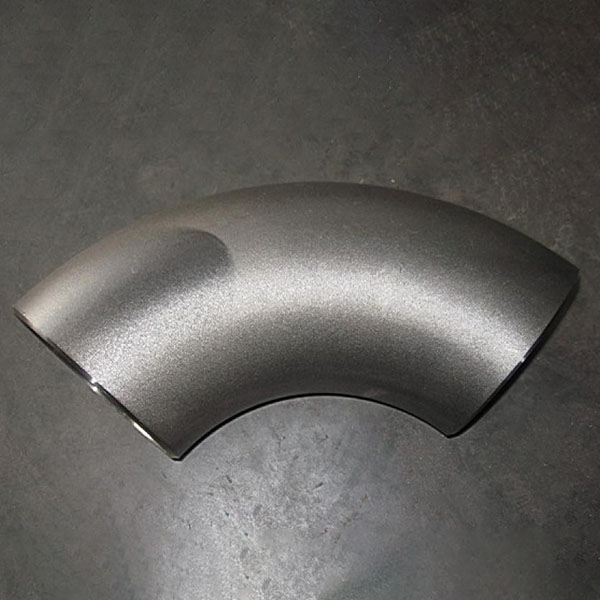
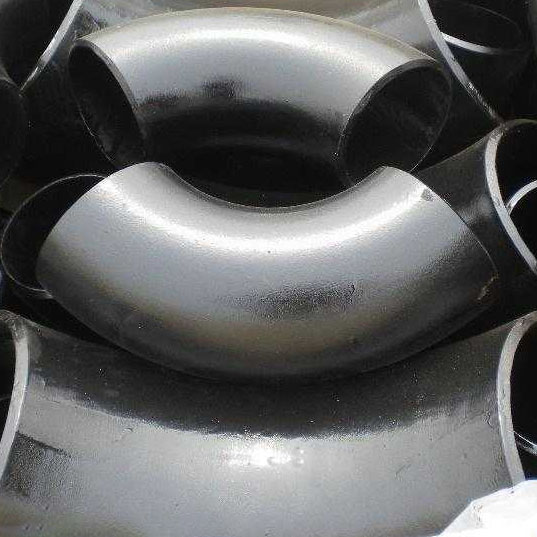
מרפק חלק: מרפק הוא סוג של אביזרי צנרת המשמשים לכיפוף צינור. במערכת הצינורות שבה משתמשים בכל אביזרי הצנרת, החלק הגדול ביותר הוא כ-80%. בדרך כלל, נבחרים תהליכי עיצוב שונים עבור מרפקים מחומרים שונים או עובי דופן שונים. מפעלי ייצור משתמשים בדרך כלל בתהליכי עיצוב מרפקים חלקים בדחיפה חמה, הטבעה, שיחול וכו'.
דחיפה חמה לעיצוב
תהליך עיצוב מרפק בדחיפה חמה הוא שימוש במכונת דחיפה מיוחדת של המרפק, תבנית ליבה ומכשיר חימום, כך שהבליט בתבנית דוחף קדימה את התנועה, ובמהלך התנועה מחומם, מתרחב וכופף. מאפייני העיוות של מרפק הדחיפה החמה מבוססים על חוק העיוות הפלסטי של חומרי מתכת לפני ואחרי קוטר נפח הבילט, כאשר קוטר הבילט בו נעשה שימוש קטן מקוטר המרפק, ובכך שולטת בתהליך העיוות של הבילט דרך תבנית הליבה, כך שהקשת הפנימית של המתכת הדחוסה תזרום ותפצה על התרחבות ודילול של חלקים אחרים, על מנת להשיג עובי דופן אחיד של המרפק.
לתהליך עיצוב מרפקים בדחיפה חמה יש מראה יפהפה, עובי דופן אחיד ותפעול רציף, מתאים לייצור המוני, ובכך הופך לשיטת העיצוב העיקרית של מרפקים מפלדת פחמן וסגסוגת, והוא משמש גם בעיצוב מרפקים מפלדת אל-חלד לפי מפרטים מסוימים.
שיטות חימום בתהליך העיצוב הן חימום אינדוקציה בתדר בינוני או גבוה (מעגל חימום יכול להיות רב-סיבובי או חד-סיבובי), חימום להבה וחימום תנור השתקפות, כאשר השימוש בשיטת החימום תלוי בדרישות המוצר העיצובי ובמצב האנרגיה.
הַטבָּעָה
מרפק הטבעה ועיצוב הוא השלב המוקדם ביותר בשימוש בייצור המוני של תהליך עיצוב מרפקים חלק. בייצור המפרטים הנפוצים, מרפקים הוחלפו בשיטת דחיפה חמה או תהליכי עיצוב אחרים, אך בחלק מהמפרטים של המרפקים, עקב ייצור בכמויות קטנות, עובי הדופן עבה מדי או דק מדי.
המוצר עדיין בשימוש כאשר ישנן דרישות מיוחדות. הטבעה ועיצוב מרפקים באמצעות קוטר חיצוני של המרפק השווה לגודל הבילטים, ושימוש במכבשים נלחץ ישירות לתוך התבנית לצורה הרצויה.
לפני ההטבעה, הבילט מונח על התבנית התחתונה, הליבה הפנימית ותבנית הקצה נטענים לתוך הבילט, והתבנית העליונה זזה למטה כדי להתחיל ללחוץ, והמרפק נוצר על ידי אילוץ התבנית החיצונית ותמיכת התבנית הפנימית.
בהשוואה לתהליך הדחיפה החמה, איכות העיצוב של המרפק הטבעה אינה טובה כמו הקודם; מרפק הטבעה נמצא במצב מתיחה במהלך יצירת הקשת החיצונית, ללא עודפי מתכת בחלקים אחרים כדי לפצות, ולכן עובי הדופן של הקשת החיצונית דק יותר בכ-10%. אך בשל מאפייני הייצור ביחידה אחת והעלות הנמוכה, תהליך מרפק הטבעה משמש בעיקר לייצור מרפקים עבי דופן בכמויות קטנות.
מרפק מוטבע מחולק לשני סוגים של הטבעה קרה והטבעה חמה, בדרך כלל בהתאם לאופי החומר ויכולת הציוד לבחור הטבעה קרה או הטבעה חמה.
תהליך יצירת מרפקים בשחול קר הוא שימוש במכונת יצירת מרפקים מיוחדת, שבה הבילט מוכנס לתבנית החיצונית, התבנית העליונה והתחתונה מוכנסת לאחר התבנית, מתחת למוט הדחיפה, והבילט מוכנס לאורך התבנית הפנימית והחיצונית לתנועת הפער ומשלים את תהליך העיצוב.
השימוש בתהליך שיחול קר בתוך ומחוץ למרקף ייצור התבנית מעניק מראה יפהפה, עובי דופן אחיד, וסטייה קטנה בגודל, ולכן עבור מרפק נירוסטה, במיוחד מרפק נירוסטה דק דופן, נעשה שימוש בתהליך ייצור זה. תהליך זה דורש דיוק גבוה של התבנית הפנימית והחיצונית; גם סטיית עובי הדופן של הבילטים היא דרישות מחמירות יחסית.
מערכת ריתוך צלחות
השתמשו בפלטה בעזרת מכבש כדי ליצור חצי מפרופיל המרפק, ולאחר מכן ריתכו את שני הפרופילים יחד. תהליך כזה משמש בדרך כלל לייצור מרפק DN700 ומעלה.
שיטות גיבוש אחרות
בנוסף לשלושת תהליכי העיצוב הנפוצים הנ"ל, עיצוב מרפק חלק משתמש בשיחול של הבילט לתבנית החיצונית, ולאחר מכן דרך תהליך עיצוב כדורי הבילט. אך תהליך זה מורכב יחסית, בעל בעיות תפעול ואיכות העיצוב אינה טובה כמו התהליך הנ"ל, ולכן הוא פחות בשימוש.
זהו סוג של מתאם צינור המשמש בדרך כלל בהתקנת צינורות לחיבור שני צינורות בעלי קטרים נומינליים זהים או שונים, כך שהצינור יכול לבצע סיבוב בזווית מסוימת, והלחץ הנומינלי הוא 1-1.6 מגה פסקל.
לפי זווית, ישנן שלוש אפשרויות נפוצות ביותר: 45°, 90° ו-180°, בנוסף, בהתאם לצרכים ההנדסיים, ניתן לחלק את המרפק ל-60° וזוויות לא רגילות אחרות; בהתאם לתהליך הייצור, ניתן לחלק אותו למרפק ריתוך, מרפק הטבעה, מרפק דחיפה, מרפק יציקה וכו'.
1.מכיוון שרוב אביזרי הצינור משמשים לריתוך, על מנת לשפר את איכות הריתוך, הקצוות מותאמים לשיפועים, ומשאירים זווית מסוימת עם קצה מסוים. דרישה זו גם היא מחמירה יחסית, עובי הקצה, זווית הסטייה וטווח הסטייה מוגדרים. איכות פני השטח והתכונות המכניות זהים בעצם לאלה של הצינור. לנוחות הריתוך, סוג הפלדה של אביזרי הצינור והצינור המחובר זהים.
2.כל אביזרי הצינור עוברים טיפול פני שטח, כאשר המשטחים הפנימיים והחיצוניים של תחמוצת ברזל מרוססים באמצעות התזת ירייה, ולאחר מכן מצופים בצבע נגד קורוזיה. זה לצורכי ייצוא, בנוסף, עבודה זו מיועדת גם להקל על התחבורה ולמנוע חלודה וחמצון.
3.דרישה נוספת היא אריזה עבור אביזרי צנרת קטנים, כגון ייצוא, אתה צריך לעשות קופסאות עץ, כמטר מעוקב אחד, מספר המרפקים בקופסאות כאלה לא יעלה על טון, התקן מאפשר סטים, כלומר, סטים גדולים של סטים קטנים, אבל המשקל הכולל בדרך כלל לא יעלה על טון אחד. עבור חלקים גדולים של y כדי להיות חבילה אחת, כמו 24 אינץ' חייב להיות חבילה אחת. נוסף הוא סימן האריזה, הסימן מציין את הגודל, מספר הפלדה, מספר האצווה, הסימן המסחרי של היצרן וכו'.
| קוטר נומינלי | מרכז לקצה | מרכז למרכז | חזרה לפנים | |||||||
| קוטר חיצוני | מרפק 45° | מרפק 90° | מרפק 180° | |||||||
| ב-Bevel | B | A | O | K | ||||||
| DN | NPS | סדרה א' | סדרה ב' | אָרוֹךרַדִיוּס | אָרוֹךרַדִיוּס | קָצָררַדִיוּס | אָרוֹךרַדִיוּס | קָצָררַדִיוּס | אָרוֹךרַדִיוּס | קָצָררַדִיוּס |
| 15 | חצי | 21.3 | 18 | 16 | 38 | - | 76 | - | 48 | - |
| 20 | 3/4 | 26.9 | 25 | 19 | 38 | - | 76 | - | 51 | - |
| 25 | 1 | 33.7 | 32 | 22 | 38 | 25 | 76 | 51 | 56 | 41 |
| 32 | 1.1/4 | 42.4 | 38 | 25 | 48 | 32 | 95 | 64 | 70 | 52 |
| 40 | 1.1/2 | 48.3 | 45 | 29 | 57 | 38 | 114 | 76 | 83 | 62 |
| 50 | 2 | 60.3 | 57 | 35 | 76 | 51 | 152 | 102 | 106 | 81 |
| 65 | 2.1/2 | 76.1(73) | 76 | 44 | 95 | 64 | 190 | 127 | 132 | 100 |
| 80 | 3 | 88.9 | 89 | 51 | 114 | 76 | 229 | 152 | 159 | 121 |
| 90 | 3.1/2 | 101.6 | - | 57 | 133 | 89 | 267 | 178 | 184 | 140 |
| 100 | 4 | 114.3 | 108 | 64 | 152 | 102 | 305 | 203 | 210 | 159 |
| 125 | 5 | 139.7 | 133 | 79 | 190 | 127 | 381 | 254 | 262 | 197 |
| 150 | 6 | 168.3 | 159 | 95 | 229 | 152 | 457 | 305 | 313 | 237 |
| 200 | 8 | 219.1 | 219 | 127 | 305 | 203 | 610 | 406 | 414 | 313 |
| 250 | 10 | 273 | 273 | 159 | 381 | 254 | 762 | 508 | 518 | 391 |
| 300 | 12 | 323.9 | 325 | 190 | 457 | 305 | 914 | 610 | 619 | 467 |
| 350 | 14 | 355.6 | 377 | 222 | 533 | 356 | 1067 | 711 | 711 | 533 |
| 400 | 16 | 406.4 | 426 | 254 | 610 | 406 | 1219 | 813 | 813 | 610 |
| 450 | 18 | 357.2 | 478 | 286 | 686 | 457 | 1372 | 914 | 914 | 686 |
| 500 | 20 | 508 | 529 | 318 | 762 | 508 | 1524 | 1016 | 1016 | 762 |
| 550 | 22 | 559 | - | 343 | 838 | 559 | 1676 | 1118 | 1118 | 838 |
| 600 | 24 | 610 | 630 | 381 | 914 | 610 | 1829 | 1219 | 1219 | 914 |
| 650 | 26 | 660 | - | 406 | 991 | 660 | 1982 | 1320 | - | - |
| 700 | 28 | 711 | 720 | 438 | 1067 | 711 | 2134 | 1422 | - | - |
| 750 | 30 | 762 | - | 470 | 1143 | 762 | 2286 | 1524 | - | - |
| 800 | 32 | 813 | 820 | 502 | 1219 | 813 | 2438 | 1626 | - | - |
| 850 | 34 | 864 | - | 533 | 1295 | 864 | 2590 | 1728 | - | - |
| 900 | 36 | 914 | 920 | 565 | 1372 | 914 | 2744 | 1828 | - | - |
| 950 | 38 | 965 | - | 600 | 1448 | 965 | 2896 | 1930 | - | - |
| 1000 | 40 | 1016 | 1020 | 632 | 1524 | 1016 | 3048 | 2032 | - | - |
| 1050 | 42 | 1067 | - | 660 | 1600 | 1067 | 3200 | 2134 | - | - |
| 1100 | 44 | 1118 | 1120 | 695 | 1676 | 1118 | 3352 | 2236 | - | - |
| 1150 | 46 | 1168 | - | 727 | 1753 | 1168 | 3506 | 2336 | - | - |
| 1200 | 48 | 1220 | 1220 | 759 | 1829 | 1219 | 3658 | 2440 | - | - |